Slipa bort rosten och ge metallfärgen fäste
Rätt skiva tar rosten. Rätt avslut gör räcket redo att målas.
Annonslänkar: vi kan få provision när du handlar via länkar på sidan.
En vinkelslip med 125 mm skiva passar för grov rost och svetsfogar på ett räcke. Använd en lamellrondell eller slipskiva för metall, ta trånga delar med stålborste och avsluta med korn 180–240 inför grundfärg. Du behöver en lätt ruggad yta som färgen får fäste i.
För att jämna ut sliprepor på större plana partier passar en excenterslip. Dess runda platta både roterar och rör sig i små cirklar. Maskinen kompletterar vinkelslipens grövre arbete. Med våra val av vinkelslipar för metall kan du jämföra maskiner när du vet vilka moment som väntar.
Hur får du räcket rent så att den nya färgen håller?
Tvätta bort smuts, fett och salt, skrapa lös färg och ta bort rosten innan du grundmålar. Slipningen kan inte ersätta rengöringen. Fett som ligger kvar mellan metallen och färgen gör förarbetet bortkastat, även om ytan ser slät ut.
Bubblor i gammal färg är ett tecken på att rostskyddet har släppt. Öppna de skadade partierna och arbeta bort rosten där, i stället för att bara jämna till bubblornas ovansida.
En ny färgfilm döljer annars problemet en tid medan rosten fortsätter under den.
Stålborsten kommer åt runt infästningar och mellan räckets detaljer. På breda partier går maskinen snabbare, men varje del behöver samma slutresultat: bort med lös beläggning och rost, matta ner hårda blanka ytor.
Spänn fast lösa grinddelar innan du börjar så att båda händerna kan styra verktyget.
När slipningen är klar tar du bort slipdammet och avfettar vid behov med ett medel som passar färgsystemet. Därefter följer grundfärg för metall och täckfärg. Rengöring, rostborttagning och målning hör ihop. En blankpolerad stålyta ger ingen genväg till ett hållbart rostskydd.
Arbeta runt en färgskada tills kanten mot den kvarvarande färgen sitter fast. Det är skillnad på en beläggning som fortfarande skyddar och en lös kant som nästa färglager bara täcker över. Du behöver också komma åt undersidorna. Räckets ovansida kan se färdig ut medan skadorna finns kvar bakom en infästning.
Vilken skiva behöver du för rost, svetsfogar och färg?
Lamellrondellen passar när du behöver ta bort material och jämna ytan, medan en grovrengörare passar för färg och rost inför behandling. Lamellrondellen har överlappande bitar av slipduk.
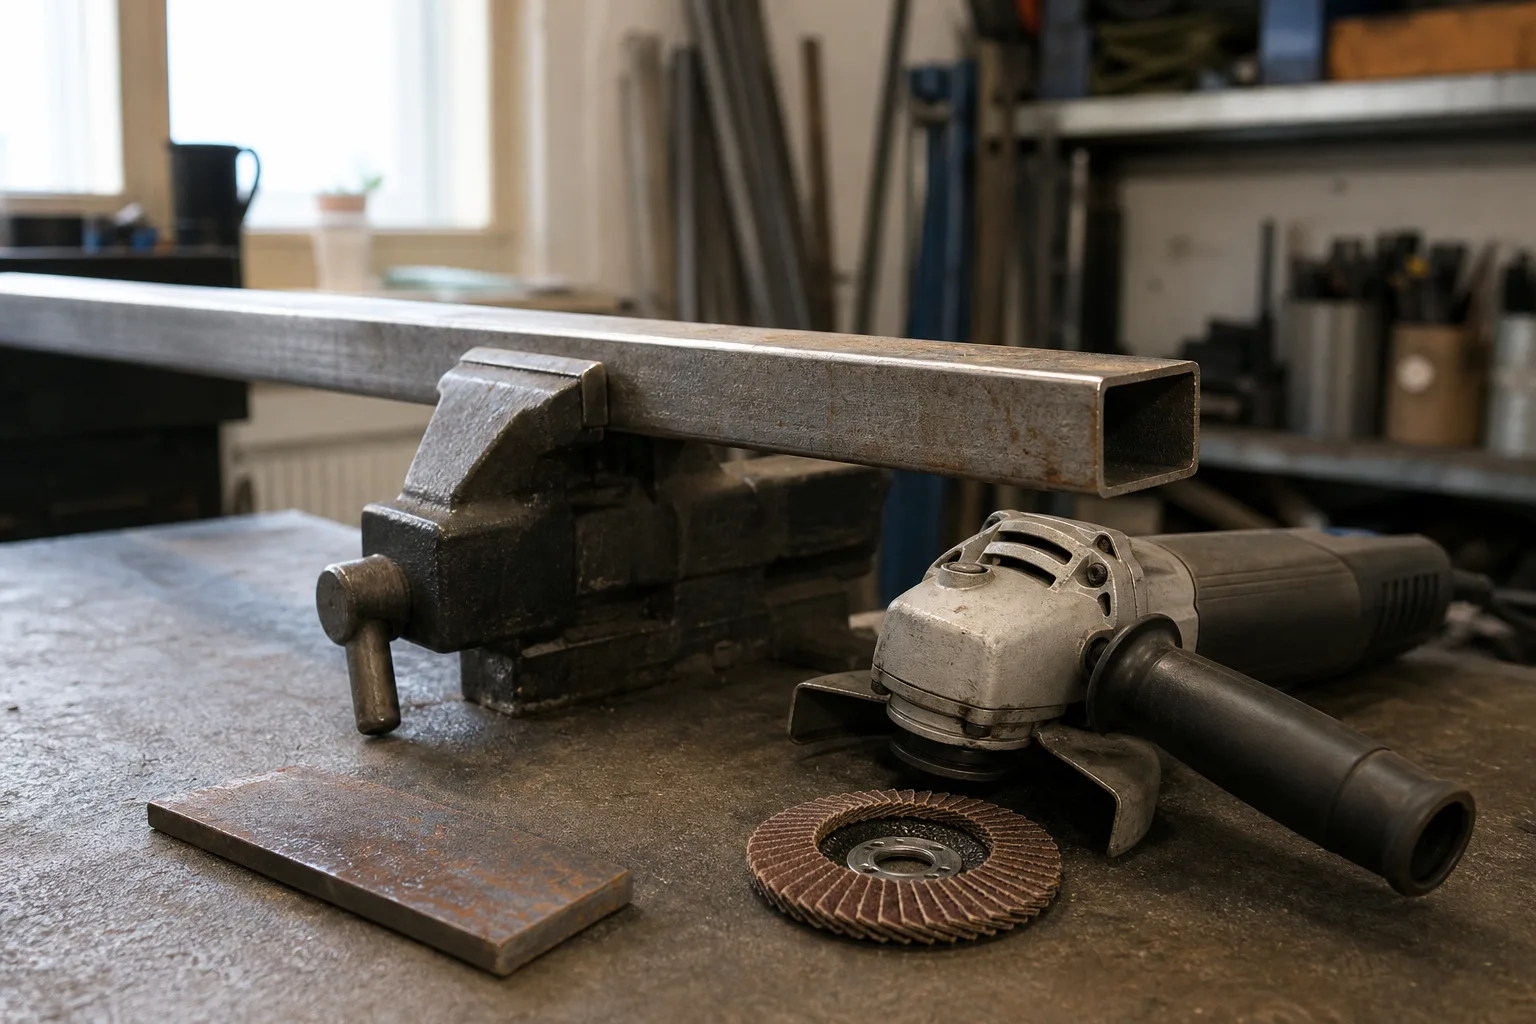
En navrondell är en tjock slipskiva för grövre arbete, till exempel på svetsfogar.
| Jobb | Slipmaterial | Nästa steg |
|---|---|---|
| Grov rost eller grader | Fiber- eller lamellrondell, korn 40–60 | Jämna ut de grövre reporna |
| Svetsfog som ska jämnas | Slipskiva eller lamellrondell, korn 60–80 | Finare rondell när formen är rätt |
| Färg och ytrost | Grovrengörare avsedd för metall | Matta ytan inför grundfärg |
| Utjämning på en plan yta | Rondell med kardborrefäste, korn 120–180 | Anpassa avslutet till ytbehandlingen |
| Borstad yta som slutresultat | Fiberduk utan väv, även kallad non-woven | Behåll en jämn riktning i finishen |
Kapskivan hör till kapning. NovoAbrasive skiljer kapskivor av typ 41/42 från slipskivor av typ 27 och förbjuder slipning med kapskivans sida. Byt till rätt slipskiva när du går från att kapa en profil till att jämna kanten. Så byter du skiva steg för steg står i Byt skiva på vinkelslipen med rätt fäste och skydd.
Som prisexempel kostade en nätdriven 125 mm vinkelslip, Bosch GWS 7-125 på 720 W, 772 kr hos Proffsmagasinet den 7 oktober 2026. Hos Proshop samma dag kostade Bosch försänkt navrondell för metall 62 kr, lamellrondellen Makita D-63482 48 kr och Bosch X-LOCK-lamellrondellen 98 kr. Alla priser är ordinarie och inklusive moms. Rondellerna har olika fästen. X-LOCK och ett vanligt skivfäste är skilda system, så det lägsta priset avgör inte vilket tillbehör du kan använda. Skiva och fäste går du igenom i Välj rätt skiva till vinkelslipen för metall och rost.
En 230 mm maskin blir svårare att styra runt smala räckesdelar. Den större skivan gör därför inte automatiskt räckesjobbet enklare. Börja med momentet och välj sedan diameter, fäste och slipmaterial som passar maskinen. Mindre lösa delar kan du i stället slipa mot en stationär maskin, som Bänkslip eller bordsslip: välj för stål och trä beskriver.
Hur fint ska du slipa metall som ska målas?
Korn 180–240 är ett rimligt avslut inför grundfärg på metall, när de grövre reporna först har slipats bort.
Kornstorlek beskriver hur grovt slipmaterialet är. Ett lägre tal tar mer material och lämnar grövre repor, ett högre tal ger finare yta.
Carls råd för metall delar upp arbetet i grov bearbetning, utjämning och förberedelse för färg. Börja grovt bara där skadan kräver det. Ett räcke med lätt ytrost behöver inte samma behandling som en kraftig svetsfog. Du sparar både metall och efterarbete genom att begränsa den grövsta slipningen.
Nästa korn ska ta bort spåren från det förra. Byt slipriktning 90 grader mellan kornstegen när arbetets form tillåter det, så ser du lättare vilka repor som återstår. Ett stort hopp lämnar grova spår kvar trots att ytan runt dem känns mjuk.
Titta längs den slipade ytan innan du byter till nästa steg. Om djupa spår fortfarande syns behöver du fortsätta jämna ut dem med det steg du använder. Ett finare papper gör inte grova repor osynliga bara för att resten av ytan blir blankare.
Inför målning är spegelglans fel mål. Korn 320–600 hör till förpolering, och vattenfast papper i korn 800–2000 hör till arbetet mot en blank finish. Stanna när målningsytan är jämn och lätt ruggad. Färgsystemets instruktioner styr det sista slipsteget.
Vad ändras när du slipar rostfritt eller aluminium?
Rostfritt behöver egna slipmaterial, och aluminium behöver slipmaterial som inte lika lätt sätts igen. En rondell som redan har gått på vanligt stål kan bära med sig järnpartiklar. På rostfritt kan de senare visa sig som rostprickar.
Håll därför skivorna för rostfritt åtskilda från dem för vanligt stål. INOX är märkningen du letar efter på skivor för rostfritt. Zirkonium och keramiska slipkorn är alternativ för den bearbetningen. Till vanligt konstruktionsstål passar aluminiumoxid, medan stearatbelagt papper eller kiselkarbid är alternativ till aluminium och mässing.
Värmen visar sig i resultatet. Om metallen blir blå har slipningen gått för varmt och ytan behöver bearbetas på nytt. Lätta på trycket och håll verktyget i rörelse. Att pressa hårdare när rondellen tappar bett ökar värmen i stället för att lösa slitaget.
Vid aluminiumarbete behöver även dammhanteringen passa metallen. Mirka varnar för heta material och brandfarligt eller explosivt aluminium- och magnesiumdamm i en M-klassad dammsugare. Koppla alltså inte verkstadens vanliga dammsugare till jobbet på chans. Dammklassen ensam säger inte att den klarar sådant damm.
Vad måste vara klart innan du startar vinkelslipen?
Rätt skydd, oskadad skiva och en fri arbetsplats ska vara klara före start. Maskinens varvtal får inte överstiga skivans maxvarvtal, och både diameter och centrumhål måste passa. Två skivor med samma diameter kan ändå ha olika fästen eller användningsområden.
- Bryt strömmen eller ta ur batteriet inför skivbytet.
- Granska skivan efter sprickor, stötskador och skador runt centrumhålet.
- Montera skyddet för arbetsmomentet och behåll det på under arbetet.
- Spänn fast arbetsstycket och håll brännbart material borta från gnistorna.
- Gör provrotationen med säker placering och rätt skydd. Klingspor kräver minst 30 sekunder vid arbetshastighet.
Skyddsglasögon och visir skyddar ansiktet från partiklar. Hörselskydd och ett andningsskydd som passar slipdammet hör också till arbetet. Vid rostfritt eller galvaniserad metall behöver du ta hänsyn till dammet från just materialet. Handskar får inte ha lösa trådar som kan fångas av verktyget. Mer om skydd och arbetsplats finns i Slipa säkert med rätt skydd innan maskinen startar.
Planera vart gnistorna går innan maskinen sätts mot metallen. Färgslipning och grov metallslipning ger olika saker att ta hand om, så arbetsplatsen behöver fungera för båda. Håll andra personer utanför arbetsområdet. Du ska kunna följa verktyget och arbetsstycket utan att någon passerar genom gnistornas väg.
Misstänker du bly i gammal färg eller asbest i en beläggning ska slipningen vänta tills materialet har utretts. En tät mask gör inte det arbetet lämpligt. När material och moment är klara kan du hitta en slipmaskin för ditt jobb och beställa rätt tillbehör samtidigt.
Fler frågor om metallslipning
Kommer en rund slipskiva åt rosten inne i smala spår?
Smala spår behöver ett mindre verktyg eller handarbete. En liten roterande slipborste kan nå detaljer där vinkelslipens skiva tar i kanterna. Fäst delen så att den inte följer med borstens rörelse.
Kan en bänkslip ersätta handmaskinen när grinden ska slipas?
Bänkslipen står still och du för delen mot slipstenen. Den passar lösa mindre metalldelar som kan hållas stadigt mot stödet. På en monterad grind behöver verktyget i stället följa ytan, så där passar en handmaskin.
Hur vet du när ett målat metallräcke behöver nytt underhåll?
Titta efter färg som släpper, rostfläckar och bubblor, särskilt runt skarvar och infästningar. Flügger har ungefär 7–8 år som riktmärke för att fräscha upp metallfärg. Skadorna avgör om du behöver göra det tidigare. Börja med räckets mest utsatta del.